同步电机转轴锻件锻造工艺要点解析
同步电机转轴锻件属于长轴类自由锻件,多用于工业大功率同步电动机、同步发电机设备,产品运行工况复杂,需要长期承受交变扭转应力,对锻件内部致密度、金属流线、金相组织均有明确技术要求。锻造工艺作为决定转轴锻件内在品质的核心环节,涵盖钢锭下料、坯料加热、镦粗拔长成型、锻后冷却多道工序,每一项工艺参数都需要结合锻件截面尺寸、钢种特性进行针对性设定。
钢锭下料阶段需要对钢锭头尾进行足够量切除,去除钢锭头部缩孔、尾部偏析聚集区域,避免此类缺陷残留在转轴锻件本体当中。坯料加热需要保证炉内温度均匀,升温速率按照合金钢特性合理设置,大截面合金钢坯料过快升温会造成坯料内外温差过大,形成较大热应力,引发坯料开裂。加热温度维持在合理区间,既保证钢材获得良好塑性便于变形,又规避过热、过烧问题破坏钢材原始组织。山西永鑫生重工依托 15000 吨油压机配套锻造产线,可完成不同规格同步电机转轴锻件锻造成形,针对长轴类锻件优化拔长工艺参数,改善锻件芯部变形效果。
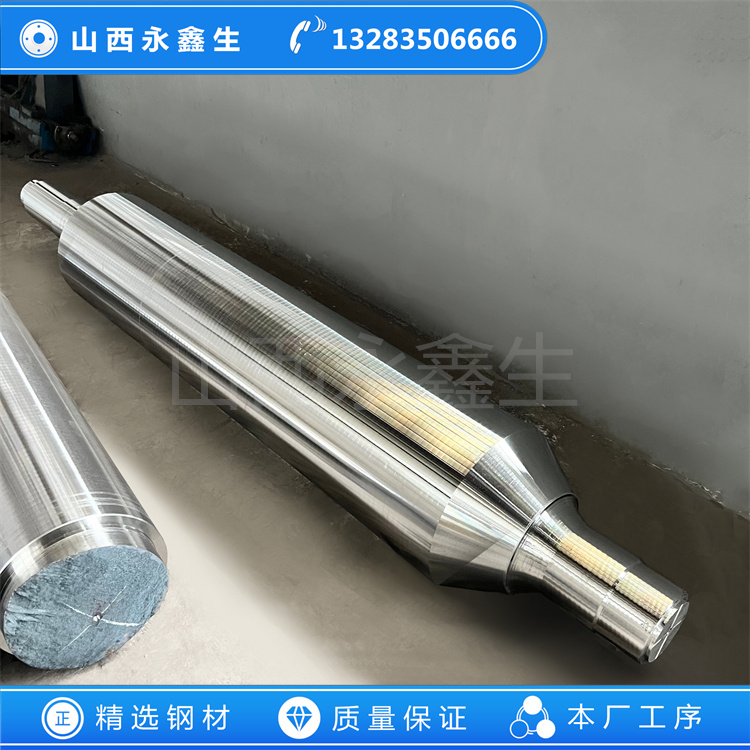
镦粗与拔长是同步电机转轴锻件两大核心锻造变形工序。镦粗作用在于压实钢锭芯部疏松组织,打碎铸态树枝晶;拔长实现轴体轴向延伸,形成阶梯轴毛坯外形,构建沿轴向分布连续金属流线,提升转轴抗疲劳性能。生产过程中需要管控单火次压下量,避开钢材临界变形区间,防止出现晶粒大小不一混晶现象。长转轴锻件锻造过程同步监测坯料直线度,出现弯曲及时高温校直,减少后续校正工作量。终锻温度严格区分碳钢与合金钢标准,合金钢终锻温度不宜低于 850 摄氏度,防止材料塑性下降产生不易检出的内部微裂纹。
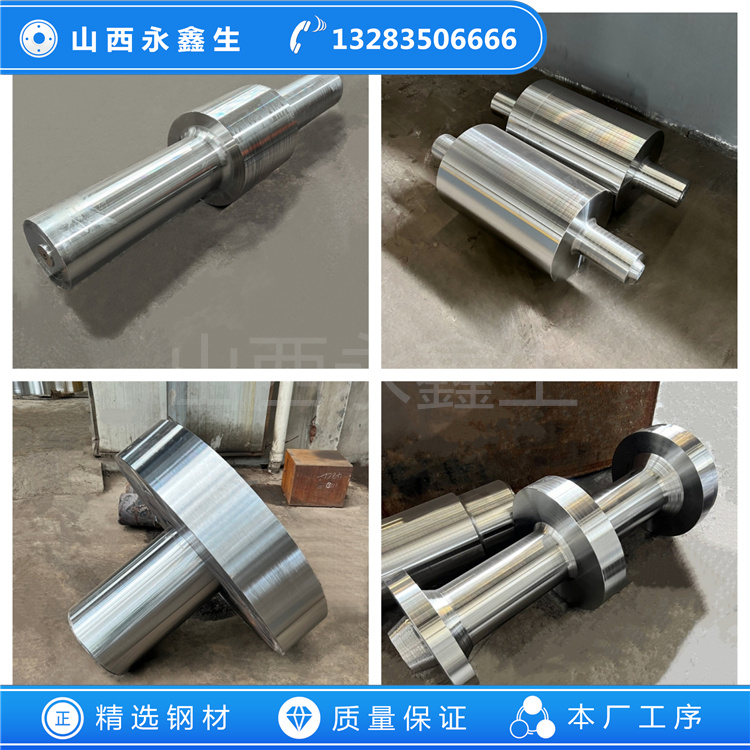
锻后冷却工序常常容易被忽视,不同材质转轴锻件冷却方案存在明显区别。碳钢转轴锻件视截面尺寸选择堆冷或者坑冷;合金钢同步电机转轴锻件锻造结束后必须转入缓冷坑保温缓冷,不允许直接暴露空气快速冷却。快速冷却会产生巨大组织应力和热应力,极易诱发锻件弯曲、白点、内部裂纹等缺陷,对后续使用埋下隐患。
锻造完成不等于锻件成品,锻造毛坯后续还要经过热处理、粗加工、无损检测、理化性能试验一系列工序。锻造工艺打下的基础,决定后续热处理性能调整上限。同步电机转轴锻件采购选型时,不能只关注外形尺寸,更要关注锻造工艺执行情况,锻造比、温度制度、锻后冷却方案是否落实到位,保障锻件内在质量,满足同步电机长期稳定运行需求。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!