剖析锥度轴锻件锻造工艺难点,把控变截面构件内在品质
在重工装备零部件体系当中,锥度轴锻件凭借锥面配合结构,实现部件可靠锁紧与扭矩传输,大量用于破碎机主轴、船用艉轴锥段、风机传动主轴等部件。变截面的几何特征,让该类锻件在锻造、热处理阶段都存在区别于普通直轴的技术难点,工艺管控不到位,会埋下疲劳失效的隐患,所以制造环节需要针对锥度结构特性做针对性工艺规划。
锻造加热工序是锥度轴锻件生产的重要一环,合金钢材质锥度轴锻件需要采用阶梯升温模式,设置预热阶段,降低坯料内外温差,规避快速升温造成坯料内部热应力过大,产生热裂纹。高温保温阶段,保障钢锭坯料整体温度均匀,晶粒充分软化,方便后续塑性变形。保温时长参照坯料截面厚度进行设定,截面尺寸偏大的坯料适度延长保温时间,保障坯料芯部与表层温度趋于一致,防止锻造变形不均匀。
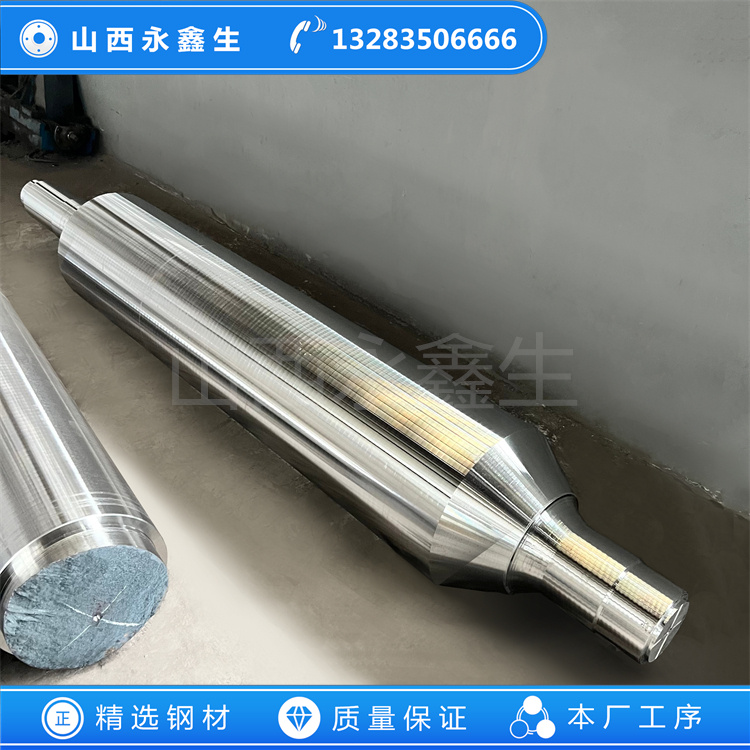
锻造成型阶段,锥度轴大小端截面尺寸不同,金属流动阻力存在明显区别。小端部位金属变形容易过度,大端芯部不容易被锻打压实,容易留存铸态遗留的疏松缺陷。工艺设计时要分配各火次变形量,通过镦粗工序改善钢锭内部致密度,再开展拔长分段塑形,逐步塑造锥度轴的轮廓形态,不追求单次大压下量,防止锥过渡位置出现折叠缺陷。整体成型是重载锥度轴锻件优先选择的方案,不采用焊接拼接结构,维持金属流线完整连续。山西永鑫生重工依靠大型锻造装备,完成大尺寸锥度轴整体锻造,压力充分渗透坯料芯部,改善内部组织状态,适配长尺寸、大吨位锥度轴锻件的生产需求。
锻后冷却管控容易被忽视,锻造结束后的高温锻件,不能直接露天快速冷却,需要放入缓冷坑,按照既定速率缓慢降温。快速冷却会造成锥度轴大小端收缩不一致,诱发轴体弯曲,甚至产生内部裂纹。缓冷结束之后,再流转至热处理工序。调质热处理是决定锥度轴综合力学性能的关键,因为大端壁厚大,冷却慢,小端壁厚薄,冷却快,同一根锻件不同位置冷却条件不一致,容易出现硬度梯度差距。行业内会选用分级淬火工艺,匹配锥度轴截面变化特点,缩小大小端组织性能差距,回火阶段选用悬挂装炉方式,减少自重带来的弯曲变形,配备随炉试棒,以此反映锻件本体真实性能水平。
后续加工与检测同样不可忽视。粗加工去除锻造余量,释放内部应力,同时为无损探伤提供平整检测面。无损检测采用超声与磁粉探伤组合方式,重点复查锥面、台阶圆角等应力集中区域。精加工过程管控切削参数,规避磨削烧伤,烧伤会改变轴件表层金相组织,成为后期疲劳开裂的源头。整套工艺层层约束,以此产出组织稳定、缺陷可控的锥度轴锻件,适配各类重载回转设备的工况条件。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!