船舶转子轴锻件锻造工艺解析,锻件组织成型原理
船舶转子轴锻件生产是一套连贯完整的工艺链条,每一道工序都会改变钢材晶粒形态与金属流线走向,最终形成能够承受交变扭转、弯曲载荷的轴类毛坯。转子轴轴身持续承受扭转载荷,法兰与轴身过渡位置应力集中,锻件内部组织均匀程度,直接影响成品转子轴抗疲劳、抗冲击能力,也是船级检验关注的重点。
整套生产流程起始于坯料预处理。按照图纸参数核算下料尺寸,切割钢锭,清理坯料表面氧化皮、划痕等缺陷。坯料表面缺陷清理不彻底,锻压过程会延展扩张,形成锻件表面折叠、裂纹。坯料加热阶段管控升温速度,降低坯料表层和芯部温差,减少加热阶段产生的热应力。始锻、终锻温度严格按照工艺文件执行,温度偏高造成晶粒粗大,降低锻件韧性;温度偏低金属塑性下降,锻造过程易开裂,加工硬化现象加重。
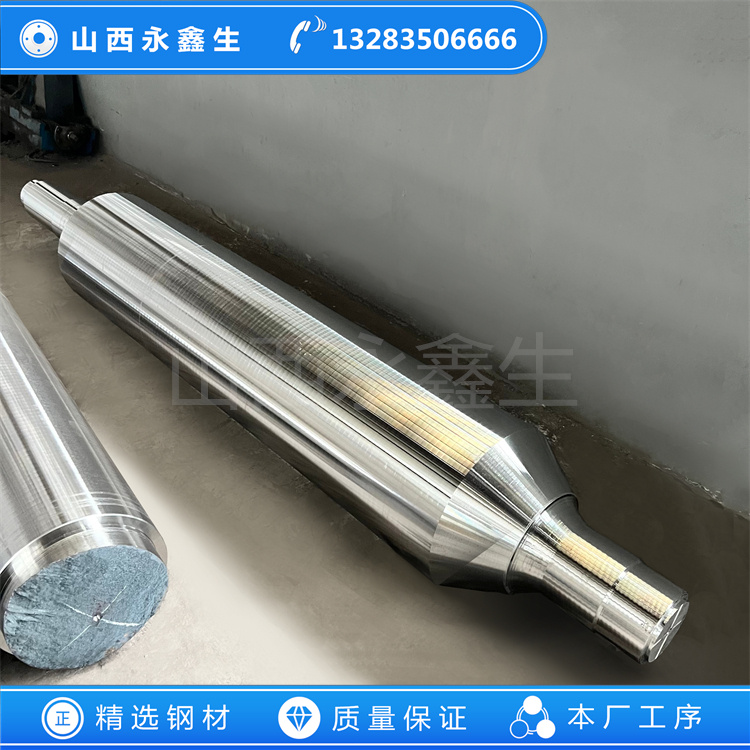
船舶转子轴锻件采用多火次自由锻成型。镦粗工序压实坯料内部孔隙,提升锻件致密度;拔长工序延伸坯料,塑造长轴身主体;压肩工序成型轴肩与法兰过渡结构,保证应力集中区域金属流线连续。锻造变形量与锻造比需要合理规划,变形不足难以充分打碎原始铸态晶粒;变形量过大,容易造成局部应力集中。山西永鑫生重工在船舶转子轴锻件加工过程中,结合锻件尺寸、钢材牌号设定锻造火次与变形参数,保证锻件组织均匀稳定。

锻件成型后的冷却管控,是控制残余应力的重要环节。锻件截面厚度越大,表层冷却速度与芯部冷却速度差距越明显,产生的温度残余应力越高。合金钢材质大截面船舶转子轴锻件放置保温坑缓慢降温,减小内外温差,降低开裂风险。冷却后的锻件内部留存锻造残余应力,需要借助热处理完成应力调整。
热处理方案根据船舶工况与船检规范确定。去氢退火用于消除钢中游离氢,规避氢致裂纹;正火处理用于细化锻造粗大晶粒,降低锻件硬度,方便后续车削加工;调质处理提升锻件基体综合力学性能,为后续精加工提供性能基础。部分锻件增设去应力退火,释放锻造冷却阶段留存的残余应力,规避后续机加工形变问题。热处理完成后,抽取试样开展力学性能测试,同步进行超声波探伤,检查锻件内部夹层、裂纹、夹杂等缺陷。
船舶转子轴锻件毛坯完成机加工后,可按需开展表面强化处理,提升轴颈位置耐磨性能。表层强化层需要依托性能稳定的锻件基体,如果锻件基体存在内部缺陷,即便表层硬度指标达标,长期交变载荷作用下依然会发生早期失效。海洋工况复杂,载荷波动、振动、低温环境多重因素叠加,船舶转子轴锻件生产需要对原材料、锻造、冷却、热处理全流程参数管控。均匀稳定的锻件组织,是成品转子轴长期可靠运转的基础,保障船舶动力机组持续工作。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!