艉轴锻件锻造工艺解析,读懂船用长轴锻件组织成型逻辑
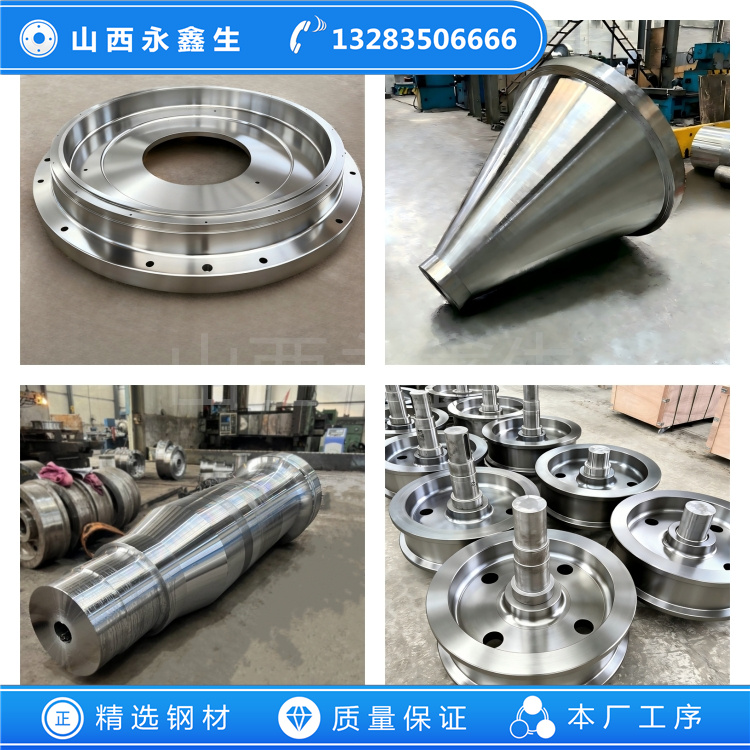
艉轴锻件属于超长船用轴类锻件,是船舶推进轴系的核心载体,锻件内部组织状态直接决定艉轴在海水交变载荷环境下的服役表现。锻造区别于铸造或者直接切削加工,依靠金属塑性变形优化内部组织结构,整体自由锻是制造高性能艉轴锻件的主流工艺,山西永鑫生重工可提供多种规格艉轴锻件锻造加工服务,产品遵循船用相关规范要求。
原材料坯料管控是艉轴锻件质量管控的起点。船用艉轴锻件优先选用真空精炼钢锭,坯料入厂后核对材质质保文件,取样开展光谱成分分析,管控硫、磷等有害杂质含量,确认合金元素含量符合牌号标准。同时检查坯料表面,排查皮下裂纹、结疤等外观缺陷,下料环节控制端面平整度,坯料两端倒圆角,减少锻造阶段边角开裂概率。坯料加热采用阶梯升温方式,把控始锻温度与终锻温度。温度偏低,金属塑性不足,锻造受力易产生表面裂纹;温度过高,保温时间过长,晶粒粗大,锻件韧性下降,不利于抵抗交变载荷与海水应力腐蚀。
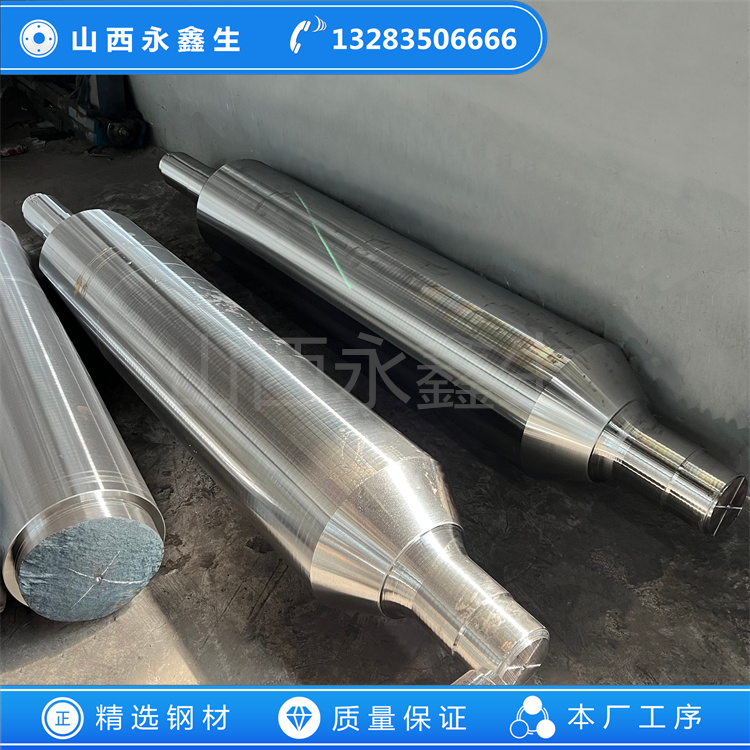
多火次拔长、分段滚圆是艉轴锻件主要锻造变形工序。拔长工序沿轴向延伸坯料,压实内部孔隙,使金属流线沿着艉轴轴向连续贯通。金属流线顺着艉轴受力方向排布,改善锻件抵抗扭转、弯曲交变载荷的能力,这是轧制圆钢加工件难以实现的特性。锻造比需要控制在合理区间,锻造比不足,原材料内部缺陷无法充分压实;变形过大,金属流动紊乱,容易产生折叠缺陷。生产人员结合锻件总长、截面尺寸、材质牌号调整锻造工艺参数,保证锻件组织均匀致密。
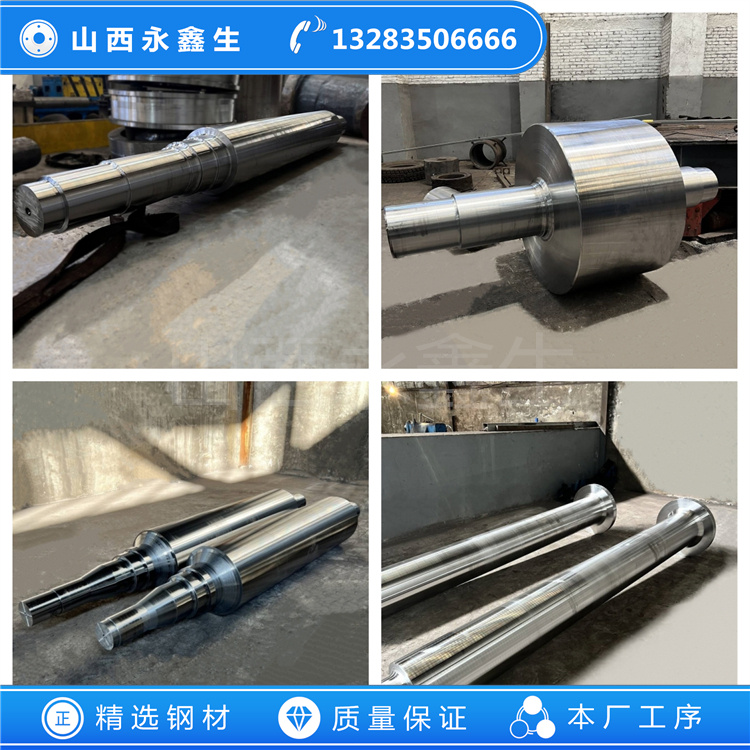
锻造结束后的毛坯会留存残余锻造应力,晶粒大小不均,需要配套热处理优化组织性能。艉轴锻件普遍采用调质处理,获取强度与韧性匹配的基体组织;部分毛坯可增加去应力退火,进一步降低残余应力,减少后续机加工校直工作量。热处理冷却过程需要控制冷却速率,冷却速度过快易产生淬火裂纹;冷却不足,组织转变不充分,力学指标难以达标。超长艉轴锻件在热处理加热和冷却阶段,还需要规避自重带来的弯曲形变,热处理后按需校直,并增加去应力回火消除校直应力。
检测环节贯穿整个生产流程。热处理之后开展硬度多点抽检,同时截取同炉随炉试样完成拉伸、低温冲击试验,检验屈服强度、抗拉强度以及低温冲击韧性。无损探伤采用超声波检测探查锻件内部夹杂、内部裂纹、疏松等隐性缺陷,搭配磁粉探伤筛查轴身表面及台阶过渡区域微裂纹。外观检验检查锻件表面是否存在折叠、裂纹、压坑等可视缺陷,不合格毛坯不再转入机加工工序。
不同船舶对应的艉轴锻件总长、直径、法兰结构存在差异。内河小型船舶艉轴锻件截面尺寸偏小,载荷水平低;远洋大型船舶艉轴锻件长度更大,承受大扭矩与海浪冲击载荷,多选用高合金钢材。生产企业需要结合船舶主机功率、航行海域、图纸技术要求制定锻造、热处理方案。山西永鑫生重工持续优化长轴锻件锻造工艺,规范艉轴锻件生产流程,稳定锻件内部组织与力学性能。艉轴锻件工艺管控,核心就是把控材料、加热、锻造、热处理、检测各个环节,让锻件适配船舶长期连续航行工况,降低轴系构件失效风险。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!