锻造倾翻主轴,大截面长轴组织如何压实
倾翻主轴锻件通常具有大截面、长尺寸的结构特点,这类轴件对锻造工序的要求高于普通轴类锻件。钢锭凝固过程中形成的粗大晶粒、中心偏析、疏松、缩孔等铸态缺陷,在大截面轴件中更容易保留,锻造的任务就是通过充分的塑性变形,破碎铸态组织、压实内部孔隙、均匀成分分布,为轴件性能打下组织基础。锻造不充分的大截面轴件,内部缺陷在交变载荷作用下容易扩展,威胁设备运行安全。
锻造前的坯料加热需要精细控制。倾翻主轴锻件截面大,坯料加热过程中表层与芯部温差容易拉大,热应力与原始缺陷叠加可能引发裂纹。加热采用阶梯升温方式,预热阶段控制升温速率,减小内部温度梯度,保温阶段让坯料温度整体均匀,再进入锻打工序。锻造温度区间按材质特性确定,始锻温度过高引起晶粒粗化,损害韧性;终锻温度过低则塑性不足,变形时容易开裂,温度控制需要贯穿整个锻造过程。

成型方式以镦粗、拔长组合为主。镦粗工序改善钢锭中心区域组织,压实轴向疏松,消除部分偏析;拔长工序使坯料轴向延伸,形成轴件细长结构。对于大截面倾翻主轴,往往需要多次镦粗、拔长循环,每次变形量、压下量、送进量需要统筹安排,保障变形均匀深入。锻造比的控制影响组织改善程度,变形量不足则铸态组织破碎不充分,轴件内部性能难以保障;变形方式不合理则容易产生折叠、裂纹等缺陷。锻打过程中操作人员根据坯料状态调整工艺参数,轴肩、台阶等部位平缓过渡成型。

锻后缓冷是倾翻主轴锻件的重要环节。大截面合金钢轴坯锻后冷却过快,内应力集中容易产生裂纹;部分合金钢对氢敏感,冷却不当存在白点风险。缓冷坑内缓慢降温,控制冷却速度,让轴坯内部温度均匀下降,释放锻造应力,配合去氢处理降低白点产生概率。缓冷后的轴坯清理表面、检查外观缺陷,标记编号,转入热处理工序。
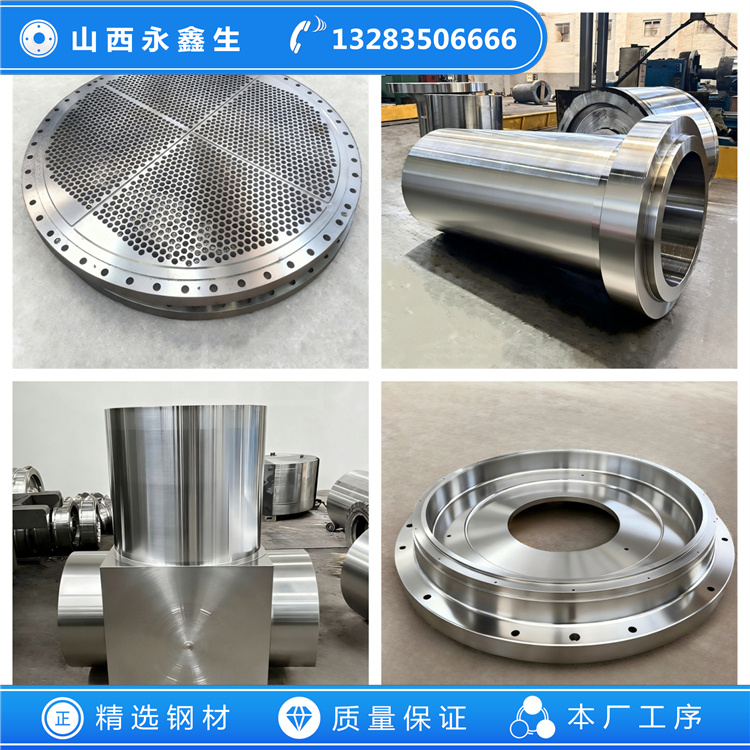
锻造过程记录是质量追溯的依据。加热温度、锻造火次、变形量、终锻温度等参数完整记录,与热处理记录、探伤报告共同构成轴件质量档案。山西永鑫生重工依托大型油压机与配套工装,支持倾翻主轴锻件成型需求,锻造过程实施工艺记录与过程检查,保障轴坯组织均匀、成型稳定。倾翻主轴锻件的承载能力,建立在锻造组织的基础之上,充分变形、均匀成型、稳定控制,是轴件后续热处理与长期服役的前提。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!