读懂中间短轴锻件的锻造流线与组织控制
中间短轴锻件的服役表现,与金属流线的走向和内部组织状态关系密切。短轴在传动中同时承受扭矩、弯曲应力,各台阶、轴颈位置应力分布复杂,流线是否连续、是否顺着主要受力方向延伸,直接关系到锻件的疲劳寿命。轧制圆钢加工而成的轴件,流线平行于轴线,车削台阶时流线在根部被切断,形成薄弱位置;锻造成型的中间短轴,通过镦粗、拔长交替变形,金属纤维沿轴向连续排布,轴肩过渡区域依靠压肩成型,流线平滑转折,应力传递更加平缓,这是短轴锻件在交变载荷工况下更稳定的原因。实际生产中,短轴直径规格跨度较大,中小直径短轴可以选用模锻成型,批量一致性好;大直径短轴多采用自由锻,适配非标尺寸定制需求。

坯料加热是流线与组织控制的起点。加热升温速度过快,坯料内外温差大,热应力容易诱发内部裂纹;保温时间不足,芯部温度偏低,锻造变形不均匀,局部出现锻不透;温度过高则引发过热、过烧,过热造成晶粒粗大、韧性下降,过烧破坏晶界,锻打时直接开裂。山西永鑫生重工在中间短轴锻件生产中,按材质与坯料截面厚度设定升温与保温参数,分阶段控温,降低加热环节的组织波动。
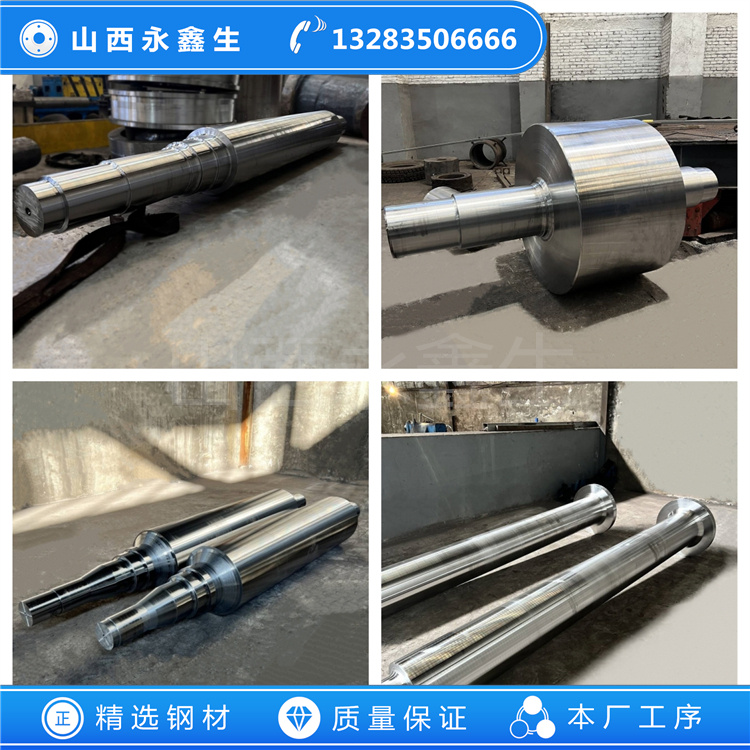
锻造变形分配决定流线形态。镦粗工序打碎铸态柱状晶,压实中心疏松;拔长工序沿轴向延伸成型,多道次小变形量递进,相比单次大变形,金属流动更加均匀,折叠与偏心风险更低。轴肩、法兰部位变形量大、金属流动方向复杂,压肩操作需要控制压下量与过渡圆角,避免流线在台阶根部弯折、交错或堆积。锻造比按轴类锻件常规要求控制,保证芯部充分锻透,消除铸态遗留缺陷。锻造过程中还需要控制坯料表面氧化与脱碳程度,减少后续加工的去除量。

终锻之后的冷却方式影响原始晶粒状态。短轴锻件锻后多采用缓冷,砂冷、坑冷等方式释放锻造残余应力,防止快冷产生的内应力在后续热处理阶段叠加变形。毛坯粗加工去除氧化皮后,安排预备热处理均匀组织,再进入调质工序。调质后的理想组织为回火索氏体,晶粒细小均匀,非金属夹杂物控制在协议等级内,夹杂物是天然裂纹源,等级超标会缩短锻件寿命。
流线与组织控制贯穿原料复验、加热、锻造、冷却、热处理全流程,单一工序参数偏移都会影响成品综合性能。中间短轴锻件选材需要匹配载荷特征,不超工况使用,才能发挥锻件组织优势。山西永鑫生重工持续优化变形分配与温控参数,保障短轴锻件流线走向合理、组织均匀,配套完整的探伤与理化检验,为下游机械制造企业提供合格锻件毛坯。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!