风机主轴锻件:交变载荷下长轴锻件的管控要点
工业风机依靠主轴传递动力,带动叶轮持续旋转,风机主轴锻件长期处在交变弯曲与扭转叠加的载荷环境中,主轴整体细长、截面多处变化,轴肩、轴颈根部属于应力敏感区域,这类长轴锻件对晶粒均匀度、残余应力水平、金属流线连续性有着高于普通短轴锻件的要求。整体锻造成型的风机主轴,金属纤维连续无断点,不存在焊接带来的薄弱区域,在环保、冶金、化工配套风机中应用广泛。山西永鑫生重工长期生产各类长型合金轴类锻件,风机主轴锻件属于常态化生产品类,严格按照合金结构钢标准与客户技术协议组织工序流转。
钢锭冶金质量决定风机主轴锻件的基础性能上限。冶炼环节控制钢液内部气体含量,降低白点、气孔缺陷发生概率,管控非金属夹杂物的尺寸、形态与分布状态。聚集型、大尺寸夹杂物,容易在轴肩等高应力位置成为疲劳裂纹萌生点,在反复循环载荷下持续延伸,造成主轴振动异常或者断裂。钢锭表面清理工序不可省略,表层裂纹、重皮如果没有清理干净,锻造挤压后会埋藏在锻件内部,在后续加工或者设备服役阶段暴露。
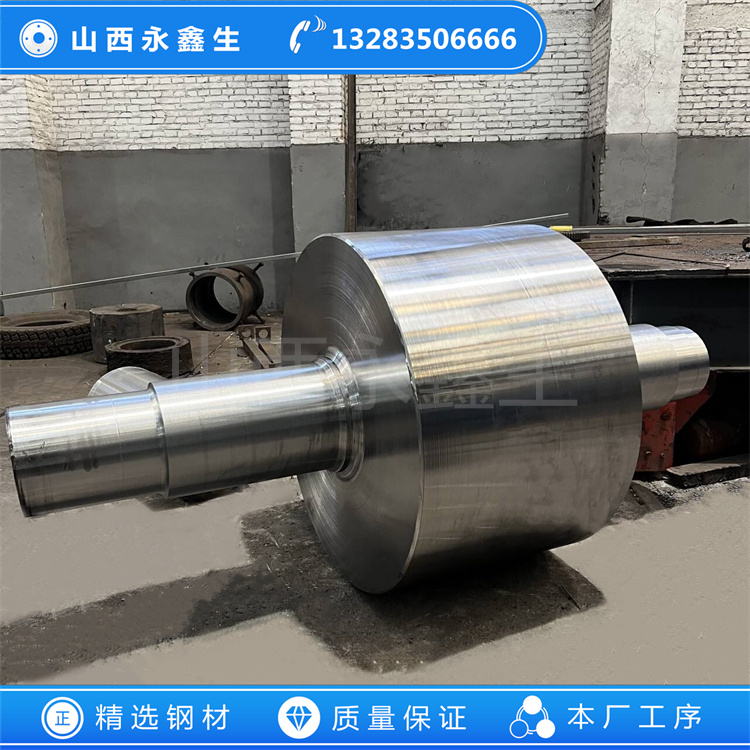
锻造变形过程改善铸态组织并成型主轴多段轮廓。风机主轴锻件多采用镦粗加分段拔长的工艺路线,镦粗用来压实钢锭中心疏松,提升心部致密度;分段拔长逐步分配金属坯料,依次成型连接法兰、轴承轴颈、叶轮装配轴段。成型过程需要重点兼顾轴肩过渡圆角质量,尽量避免根部出现尖角结构。金属流线需要保持连续,顺着主轴轴向延伸,流线在台阶位置被切断或者弯折紊乱,会降低锻件横向塑性与疲劳抗力。锻造过程同步目视巡检,及时清理锻造产生的表面折叠、微裂纹缺陷。

热处理是调控风机主轴锻件力学指标的核心环节。调质工艺为常规方案,淬火实现基体强化,高温回火调整韧性指标,得到回火索氏体组织。由于风机主轴长度大、各部位截面厚度差别较大,冷却时厚截面区域冷却速度慢,薄壁轴颈区域冷却速度快,容易造成不同位置硬度、组织存在差异,工艺上需要调整装炉摆放方式、冷却节奏,缩小截面之间的性能差距。热处理之后锻件内部留存残余应力,应力分布不均,切削加工时逐步释放,引发主轴直线度偏移,影响动平衡效果。
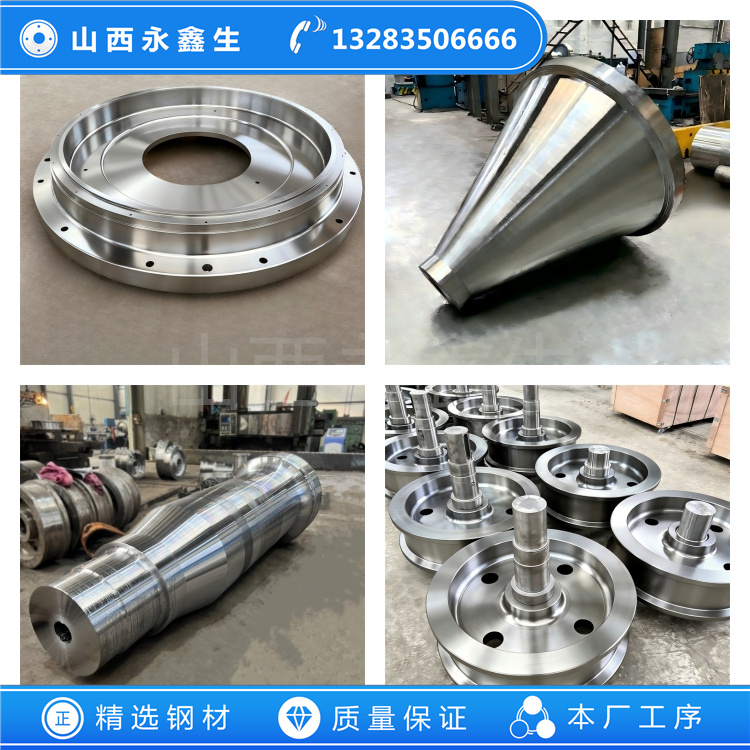
锻件粗加工完成后进入检测环节。超声波探伤对锻件全域扫查,重点关注轴肩、法兰过渡区域;磁粉探伤针对圆角根部等应力敏感位置开展检测。硬度多点取样,比对不同轴段的硬度数值;尺寸检测核对各轴段直径、台阶间距、总长公差,同时监测直线度。变形超出允许范围的锻件,校直之后必须进行去应力处理,规避后续回弹变形,影响主轴装配与运行振动指标。
风机主轴很多失效问题都起源于应力集中位置,锻坯阶段的组织缺陷、流线缺陷,都会放大交变载荷带来的负面影响。山西永鑫生重工在风机主轴锻件生产流程中,落实上道检验合格方可流转下道的管控模式,全套质量资料随锻件整理归档。工业风机装备持续向着大流量、高压力方向发展,主轴连续运行时长增加,对锻件纯净度、晶粒均匀性、探伤等级提出更高要求,稳定规范的锻造、热处理和检测体系,是保障风机主轴锻件可靠服役的基础。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!