减速机主轴锻件材质选择与冶金质量管控要点
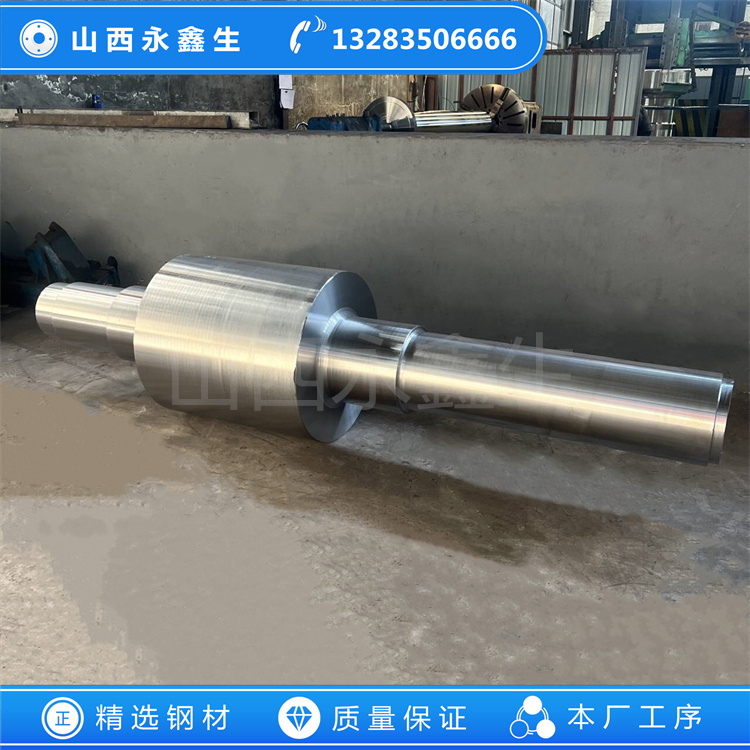
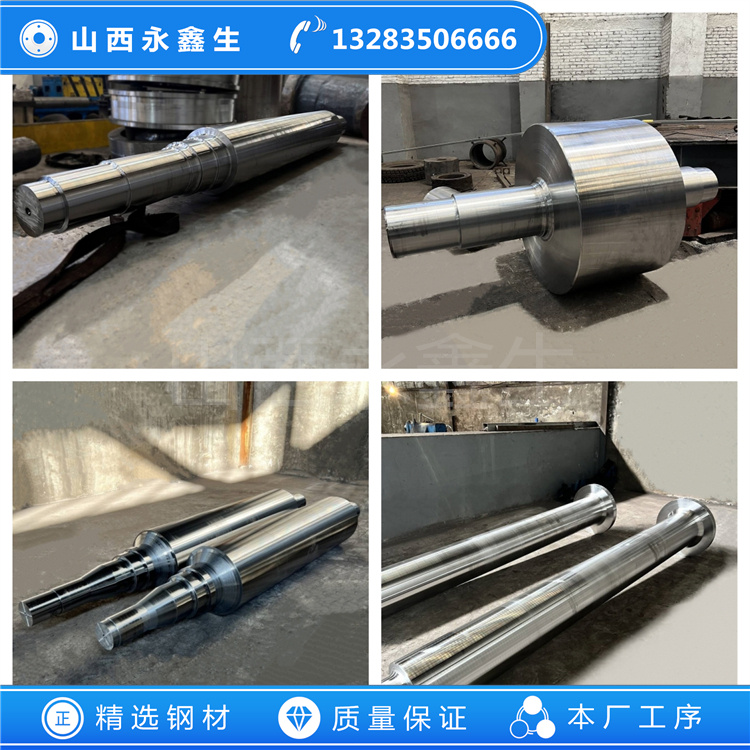
减速机主轴锻件是扭矩传递的核心载体,运行过程同时承受扭转、弯曲复合载荷,部分工况伴随冲击、过载,材质选型不能只看重强度指标,需要结合减速机功率、载荷波动情况、连续运行时长、润滑环境综合确定。原材料的冶金纯净度与成分均匀性,是减速机主轴锻件稳定服役的基础,冶金缺陷管控不到位,即便锻造、热处理工序执行规范,锻件也容易在交变载荷下出现疲劳损伤。
适配减速机主轴锻件的钢材有着各自的性能特点。40Cr 铬钢,冶炼加工难度低,调质后综合力学性能良好,多用于载荷平稳、功率偏小的减速机;42CrMo 铬钼钢淬透性优于 40Cr,高温回火后组织稳定性好,长时间运转强度衰减幅度小,在中大型减速机主轴锻件中应用广泛;34CrNiMo6 镍铬钼合金钢,淬透能力强,大截面锻件芯部和表层力学指标差距较小,抗冲击性能优异,适合重载、启停频繁的减速机;20CrMnMo 属于渗碳钢,经过渗碳淬火后表层硬度高、耐磨,芯部保持良好韧性,适合需要长期耐磨的低速重载主轴。选型阶段需要明确材质标准、夹杂物等级、晶粒度要求,划定验收边界。
钢坯冶炼阶段重点控制成分均匀性、非金属夹杂物、气体含量。钢中氢含量偏高,合金钢锻件存在产生白点缺陷的风险,白点属于脆性内部裂纹,在交变载荷下极易扩展。通过精炼、真空脱气等方式降低气体含量,浇铸后采用合理缓冷制度,为气体析出创造条件。带状组织、中心偏析也是需要关注的冶金问题,严重偏析会造成锻件不同区域性能差异明显,受力时在薄弱位置优先萌生裂纹。
锻造工序能够改善坯料内部疏松等缺陷,但无法消除严重夹杂与大面积偏析,因此坯料前置检验十分必要。山西永鑫生重工在减速机主轴锻件投产前,对坯料开展检验筛查,减少不合格坯料流入后续工序。锻造过程按照材质特性控制温度窗口,高合金钢材塑性区间较窄,始锻温度过高会造成晶粒过热粗大,终锻温度过低材料塑性下降,锻造裂纹、折叠风险上升。锻后及时正火或者缓冷,释放锻造应力,减少后续热处理变形倾向。

热处理曲线需要根据材质、锻件截面单独制定,不同牌号钢材回火稳定性存在区别,不可直接套用相同参数。热处理后的检验项目除硬度检测外,拉伸、冲击试验是核心,冲击功指标反映锻件抵抗冲击载荷的能力,对于频繁启停工况的主轴尤为重要。无损检测覆盖主轴全部受力段,台阶、轴肩、键槽根部属于应力集中区域,是探伤重点关注位置。
减速机主轴锻件质量管控是一套连贯体系,冶金质量是底层根基,单纯追求高强度而忽略韧性储备,会增加使用风险。山西永鑫生重工在减速机主轴锻件生产中,配合客户工况需求选定适配材质,落实坯料复检、气体管控、前置探伤等冶金管控手段,搭配锻造、热处理、探伤多道检验,保障锻件内在质量符合传动承载要求,为减速机稳定传动提供可靠锻件支撑。
我们只做好锻件www.sxyxs.com

文章原创如需转载请注明永鑫生锻造厂提供!